


Varje planhetstal på ett certifikat för granityta - de få mikron på en verkstadsplatta, submikronbanden på laboratoriekvaliteter - producerades av en kedja av fysiska operationer och mättes av en annan kedja av fysiska instrument. Köpare ser sällan någon av kedjan. Men att veta hur granitlappningsprocessen faktiskt går till, och hur resultatet mäts och spåras, är det som skiljer en specifikation du kan lita på från en specifikation som du bara hoppas är sann. Den här artikeln går igenom båda kedjorna när de körs i en fungerande granitanläggning - lappningen, miljön, instrumenten och den spårbara kalibreringen som stänger slingan.
Produktionskedjan: Från Block till Lapped Face

Processen börjar med materialval: block av finkornig svart granit sågas och sektionerna grovfräsas till ungefärlig storlek, med generösa tillägg kvar på varje arbetsyta. Finslipning följer, utförd i en temperaturstabil verkstad - själva slipningen värmer delen, och en ytslipad varm kommer att mäta olika timmar senare när den utjämnar. De sista mikronerna hör till handlappning: lapers med årtionden av erfarenhet arbetar ytan mot ett referensvarv med progressivt finare slipmedel, kontrollerar allt eftersom, tills ansiktet sitter innanför målbandet. Detta är skickligt, långsamt arbete; den kan inte påskyndas med maskin utan att ge upp den finishkvalitet som finkornig granit kan leverera.
Två egenskaper hos materialet gör denna väg möjlig överhuvudtaget. Granit får en överlappad finish eftersom dess korn är hårda, fina och enhetliga - slipmedlet tar bort matrisen och kornspetsarna tillsammans, vilket lämnar en plan som inte krusar över korngränserna som en grövre sten skulle göra. Och granit håller vad knät ger den: inga gjutspänningar släpper efter bearbetning, ingen rost, ingen krypning. Ett överlappat ansikte är inte en beläggning som slits av; det är själva materialet, fört till geometri.
Två miljösystem går igenom varje steg. Temperatur: bearbetnings- och mäthallarna hålls stabila och delarna vilar på sina designade stöd så att geometrin jämnar ut sig före slutpass och före mätning. Vibration: fundament är isolerade från verkstadsgolvet, eftersom en lapper som känner ytan genom plattan och en nivå som vilar på den båda påverkas av samma golvburna vibration. En tallrik som svepte i en instabil butik driver efter att den lämnat; en varvad i en konditionerad butik håller sin geometri i årtionden.
Mätkedjan: nivåer, autokollimatorer och interferometrar
Planhet mäts genom traversering. Elektroniska nivåer - instrument av WYLER-klassen - eller en autokollimator med en reflektorvagn går längs ett rutnät av linjer över ytan: de två axlarna och diagonalerna. Varje stegläsning matar en profil; profilerna kombineras till ett plan; och avvikelsen för varje uppmätt punkt från det planet är vad certifikatet rapporterar. Upprepade avläsningskontroller på små fotspår verifierar lokalt slitage där mätare faktiskt berör.
Laserinterferometri - av den klass som Renishaw-systemen representerar - utökar samma disciplin till längre rörelser och maskingeometri: rakhet på räls på stora baser, positioneringsnoggrannhet för maskiner byggda på dem. Precisionsmätinstrument i Mahr-klassen täcker kortavståndet: jämförande mätning av små egenskaper mot mästare. Instrumenten skiljer sig åt i räckvidd och princip; vad de delar är kravet på spårbarhet - varje instruments egen kalibrering måste vara dokumenterad, aktuell och spårbar till nationella standarder, annars är varje nummer det producerar en åsikt.
Valet mellan nivåtravers och interferometer är inte godtyckligt och en köpare har rätt att fråga varför en viss metod användes. Nivå- och autokollimatortraverser är standardvägen för platthet eftersom de täcker stora områden med osäkerhet som passar gradernas toleransband; interferometrar tjänar sin plats på långa rakhetskörningar och på maskingeometri där laserns referensstråle sträcker sig över meter; Komparatorer med hög precision utmärker sig med korta, täta egenskaper. En leverantör som kan förklara valet per del mäter medvetet; en leverantör som använder det som är närmast gör det inte.
Förhållandena bakom siffrorna
Ett planhetsresultat är bara lika reproducerbart som dess villkor, varför precisionsangivelser måste bära villkoren med sig. Lufttemperaturen och dess stabilitet under mätning, blötläggningstiden efter att detaljen kommit in i rummet, delens stödtillstånd och det korsade rutmönster - dessa hör till certifikatet bredvid de uppmätta avvikelserna. En siffra som citeras utan villkor kan inte reproduceras och en siffra som inte kan reproduceras är en marknadsföringssiffra. Det är därför vi citerar planhet som uppmätta värden med deras mätförhållanden - till exempel en platta certifierad enligt DIN 876 med traversmönstret, instrumentet och rumstillståndet registrerat - snarare än som obegränsade ord som "nanometerklass".
Vad spårbar kalibrering faktiskt betyder
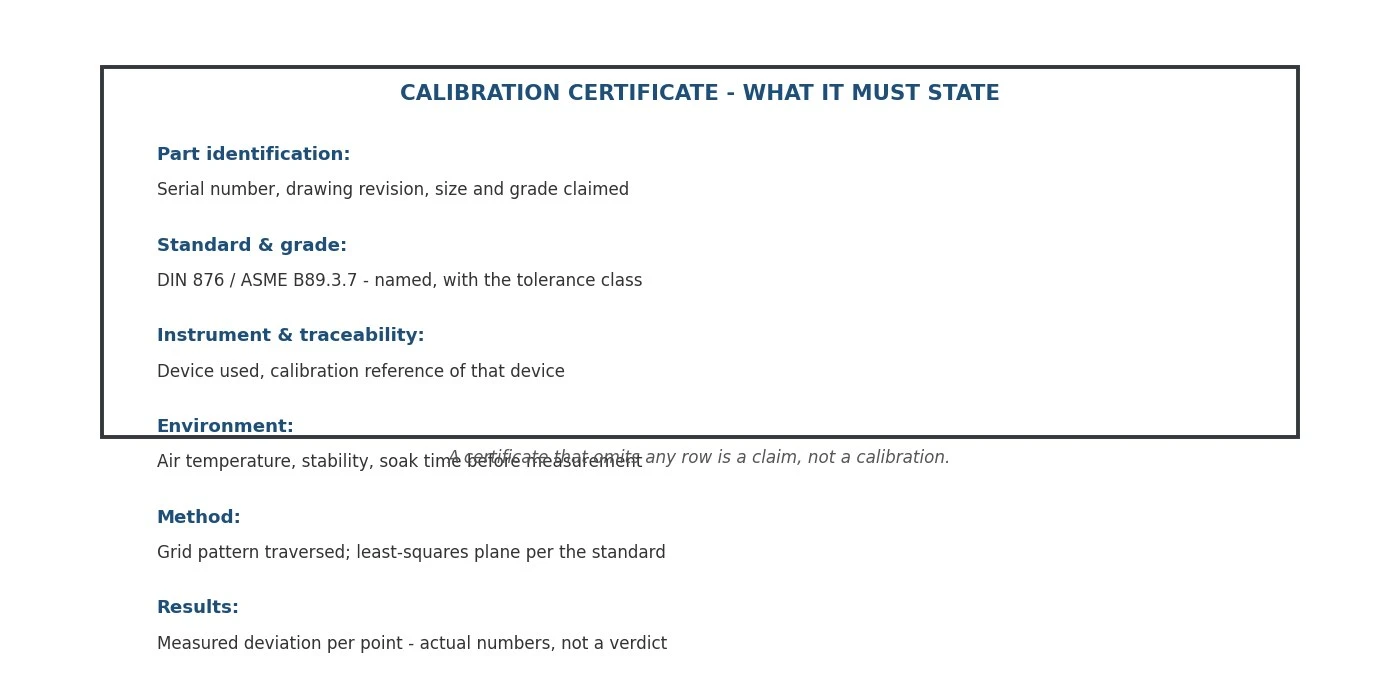
Spårbarhet är en kedja av dokumenterade jämförelser: nivån eller autokollimatorn som används på plattan har sitt eget kalibreringscertifikat från en ackrediterad eller nationell referens; att referensen spårar uppåt i sin tur; och plåtens certifikat anger instrumentet, metoden och miljön så att en oberoende part skulle kunna återge resultatet. Certifikatet rapporterar den faktiska uppmätta avvikelsen per punkt – siffrorna, inte en dom. Ett certifikat som utelämnar instrumentet, miljön eller de uppmätta värdena är ett påstående som bär ett certifikats kläder.
Köpare kan granska denna kedja utan ett eget metrologilaboratorium. Fråga vilken instrumentklass som korsade plattan och be att få se instrumentets kalibreringsdekal eller certifikat - en fungerande anläggning har båda till hands. Fråga vad rummet höll under mätningen: en butik som kan namnge sitt temperaturband och sitt blötläggningsförfarande är en butik som mätte plattan i ett tillstånd som den kommer att hålla i drift. Fråga hur lapers kvalificerar sig: i en fungerande anläggning innebär svaret år av övervakat arbete mot referensvarv, inte ett utbildningsbevis från i våras. Ingen av dessa frågor är konfronterande; alla svarar, omedelbart, av en leverantör vars nummer är verkliga.
Vårkvalitetssystem och kalibreringsdokumentationfölj exakt denna logik, och samma disciplin sträcker sig över våra produktlinjer - frånluftbärande ytor i granit, där arbetsytans finish och planhet definierar hur luftfilmen beter sig, till baserna vi levererar till mätmaskiner.
Varför kedjorna är viktiga för en köpare
Det praktiska för en teknisk köpare är enkelt: varje precisionsnummer ska kunna spåras till två kedjor - en produktionskedja (material, slipning, lappning, miljö) och en mätkedja (instrument, metod, villkor, spårbar referens). Fråga en leverantör om endera kedjan och kvaliteten på svaret talar om vad certifikatet är värt. Lappers som har arbetat decennier, en konditionerad butik med isolerade fundament, namngivna instrument med dokumenterad kalibrering och resultat rapporterade som siffror med villkor - det är de synliga tecknen på att planheten på etiketten är plattheten på plattan.
Om du utvärderar granitkomponenter för ett metrologi- eller maskinbyggande program, skicka oss specifikationen så går vi igenom exakt dessa kedjor för den del du behöver - processvägen, instrumenten och dokumentationen som följer med den.
Vill du ha processen bakom precisionen?
Fråga oss om processvägen och kalibreringsdokumentationen som medföljer alla granitkomponenter du anger.Starta konversationen →